

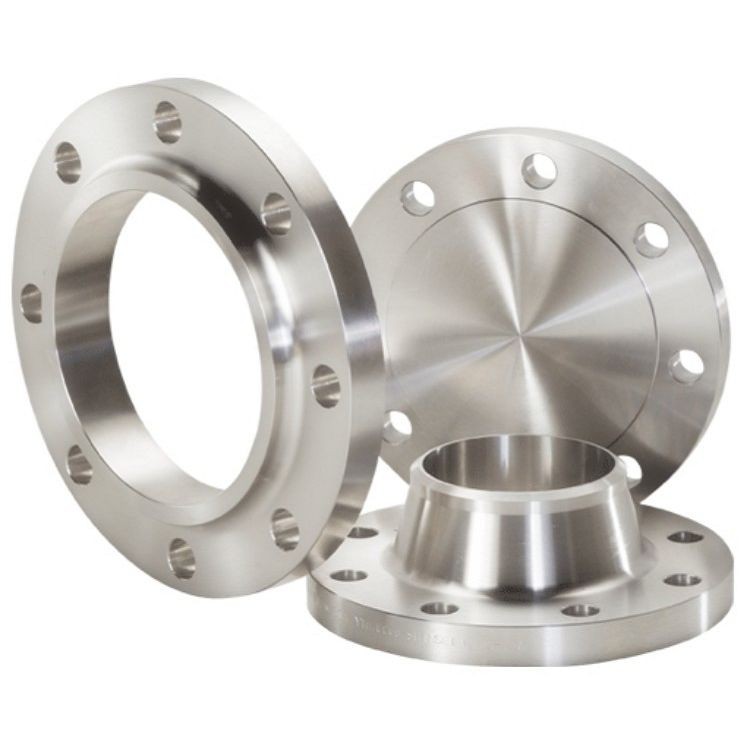
به عنوان یک تامین کننده باتجربه فلنج های گردن جوش، من از نزدیک شاهد چالش های مختلفی بوده ام که می تواند منجر به شکست این اجزای حیاتی شود. فلنج های گردن جوش به دلیل استحکام و قابلیت اطمینان به طور گسترده در سیستم های لوله کشی در صنایع مورد استفاده قرار می گیرند. با این حال، مانند هر قطعه مکانیکی، آنها از خرابی مصون نیستند. در این وبلاگ، با استفاده از سال ها تجربه خود در این زمینه، به خرابی های رایج فلنج های گردن جوش می پردازم.
1. عیوب جوش
یکی از شایع ترین علل شکست فلنج گردن جوش، عیوب جوش است. جوشی که فلنج را به لوله متصل می کند، پایه اتصال کل مجموعه است. هر گونه نقص در این جوش می تواند یکپارچگی اتصال را به خطر بیندازد.
- تخلخل: تخلخل زمانی اتفاق میافتد که حبابهای گاز در طول فرآیند جوشکاری درون فلز جوش محبوس شوند. این حفره ها باعث تضعیف جوش، کاهش استحکام آن و افزایش خطر ترک خوردن می شود. عواملی مانند گاز محافظ نامناسب، فلز پرکننده آلوده یا پارامترهای جوشکاری نادرست می توانند در ایجاد تخلخل نقش داشته باشند.
- عدم وجود فیوژن: عدم همجوشی زمانی اتفاق میافتد که فلز جوش نتواند به خوبی با فلز پایه یا پاسهای جوش قبلی بچسبد. این می تواند منجر به ایجاد نقاط ضعیف در جوش شود و آن را مستعد استرس و خستگی می کند. تمیز کردن ناکافی سطوح اتصال، گرمای ناکافی ورودی، یا روش جوشکاری نادرست می تواند منجر به عدم همجوشی شود.
- ترک خوردن: ترک های جوش را می توان به انواع مختلفی از جمله ترک های گرم و ترک های سرد طبقه بندی کرد. ترک های داغ در طول انجماد فلز جوش ایجاد می شود که اغلب به دلیل سطوح بالای گوگرد یا فسفر در فلز پایه یا فلز پرکننده است. از سوی دیگر، ترکهای سرد پس از سرد شدن جوش ایجاد میشوند که معمولاً در نتیجه شکنندگی هیدروژن یا تنشهای پسماند است.
برای جلوگیری از عیوب جوش، پیروی از روش های مناسب جوشکاری و اقدامات کنترل کیفیت بسیار مهم است. این شامل استفاده از فلزات پرکننده با کیفیت بالا، اطمینان از آماده سازی مناسب اتصال و حفظ پارامترهای جوشکاری صحیح است. بازرسی منظم جوش ها با استفاده از روش های آزمایش غیر مخرب مانند آزمایش اولتراسونیک یا آزمایش رادیوگرافی نیز می تواند به شناسایی و رفع مشکلات احتمالی در مراحل اولیه کمک کند.
2. نصب نادرست
یکی دیگر از دلایل رایج شکست فلنج گردن جوش، نصب نامناسب است. حتی فلنج های باکیفیت نیز در صورت عدم نصب صحیح ممکن است خراب شوند.
- ناهماهنگی: ناهماهنگی بین فلنج و لوله می تواند باعث توزیع ناهموار تنش شود و منجر به خرابی زودرس شود. اگر فلنج ها به درستی در یک راستا قرار نگیرند یا اگر سیستم لوله کشی تحت تأثیر نیروهای خارجی قرار گیرد که باعث جابجایی آن می شود، این می تواند در طول فرآیند نصب رخ دهد.
- بیش از حد سفت شدن یا کم سفت شدن: پیچ هایی که برای محکم کردن فلنج ها در کنار هم استفاده می شوند باید با مشخصات گشتاور صحیح سفت شوند. سفت شدن بیش از حد می تواند باعث تغییر شکل یا ترک خوردن فلنج شود، در حالی که سفت شدن کم می تواند منجر به نشتی شود. استفاده از آچار گشتاور و پیروی از توصیه های سازنده برای سفت کردن پیچ بسیار مهم است.
- انتخاب نادرست واشر: واشر استفاده شده بین فلنج ها نقش تعیین کننده ای در جلوگیری از نشتی دارد. استفاده از نوع نادرست واشر یا واشر که اندازه مناسبی ندارد می تواند منجر به خرابی آب بندی شود. انتخاب واشر مناسب با سیال در حال انتقال، دما و فشار عملیاتی و مواد فلنج بسیار مهم است.
برای اطمینان از نصب صحیح، پیروی از دستورالعمل های نصب ارائه شده توسط سازنده ضروری است. این شامل استفاده از ابزار، تکنیک ها و مواد صحیح است. همچنین ایده خوبی است که یک متخصص واجد شرایط نصب را انجام دهد تا خطر خطا به حداقل برسد.
3. خوردگی
خوردگی یک نگرانی عمده برای فلنج های گردن جوش است، به ویژه در محیط هایی که در معرض مواد خورنده مانند مواد شیمیایی، آب شور یا گازهای اسیدی هستند.
- خوردگی عمومی: خوردگی عمومی زمانی اتفاق می افتد که تمام سطح فلنج به تدریج توسط محیط خورنده خورده شود. این می تواند منجر به کاهش ضخامت فلنج و تضعیف یکپارچگی ساختاری آن شود.
- خوردگی حفره ای: خوردگی حفره ای با ایجاد حفره ها یا سوراخ های کوچک روی سطح فلنج مشخص می شود. این گودال ها می توانند به اعماق مواد نفوذ کنند و باعث آسیب های موضعی و افزایش خطر شکست شوند.
- خوردگی گالوانیکی: خوردگی گالوانیکی زمانی اتفاق می افتد که دو فلز مختلف در حضور الکترولیت با یکدیگر در تماس باشند. فلز فعال تر با سرعت بیشتری خورده می شود، در حالی که فلز کمتر فعال محافظت می شود. در صورتی که فلنج از مواد متفاوتی نسبت به لوله ساخته شده باشد یا از انواع فلزات در سیستم لوله کشی استفاده شود، این اتفاق می افتد.
برای جلوگیری از خوردگی، مهم است که مواد فلنج مناسب را بر اساس محیط کار انتخاب کنید. به عنوان مثال، فولاد ضد زنگ یک انتخاب محبوب برای کاربردهایی است که در آن مقاومت در برابر خوردگی مورد نیاز است. پوشاندن فلنج ها با یک لایه محافظ مانند رنگ یا اپوکسی نیز می تواند به ایجاد یک مانع اضافی در برابر خوردگی کمک کند. بازرسی و نگهداری منظم فلنج ها همچنین می تواند به شناسایی و رفع علائم خوردگی در مراحل اولیه کمک کند.
4. شکست خستگی
شکست خستگی زمانی اتفاق میافتد که فلنج در طول زمان تحت بارگذاری چرخهای مکرر قرار میگیرد. این می تواند در کاربردهایی اتفاق بیفتد که سیستم لوله کشی در معرض لرزش، نوسانات فشار یا چرخه حرارتی است.
- شروع کرک: ترک های خستگی معمولاً در مناطقی با تمرکز تنش بالا مانند نوک جوش یا پایه فلنج شروع می شوند. این ترک ها می توانند در طول زمان منتشر شوند و در نهایت منجر به شکست شوند.
- تکثیر: هنگامی که یک ترک شروع شد، با هر چرخه بارگذاری به رشد خود ادامه می دهد. سرعت انتشار ترک به عواملی مانند بزرگی بارگذاری چرخه ای، خواص مواد فلنج و وجود هرگونه افزایش دهنده تنش بستگی دارد.
- شکست نهایی: در نهایت ترک به اندازه بحرانی می رسد و باعث خرابی فاجعه آمیز فلنج می شود. این می تواند منجر به نشت، پارگی لوله یا سایر خطرات ایمنی شود.
برای جلوگیری از شکست خستگی، طراحی سیستم لوله کشی به گونه ای مهم است که بارگذاری چرخه ای را به حداقل برساند. این می تواند شامل استفاده از اتصال دهنده های انعطاف پذیر، کاهش ارتعاشات و اجتناب از تغییرات فشار ناگهانی باشد. پشتیبانی و تراز مناسب سیستم لوله کشی نیز می تواند به توزیع یکنواخت بار و کاهش غلظت تنش کمک کند. علاوه بر این، بازرسی منظم فلنجها با استفاده از روشهای آزمایش غیر مخرب میتواند به شناسایی و رفع هر گونه نشانهای از ترک خوردن زود هنگام خستگی کمک کند.

5. عیوب مواد
عیوب مواد نیز می تواند به شکست فلنج های گردن جوش کمک کند. این عیوب می تواند در طول فرآیند تولید یا در نتیجه حمل و نقل یا نگهداری نامناسب رخ دهد.
- شامل ها: آخال ها ذرات خارجی هستند که در طی فرآیند ریخته گری یا آهنگری در داخل ماده محبوس می شوند. این اجزاء می توانند به عنوان افزایش دهنده استرس عمل کنند و خطر ترک خوردن و شکست را افزایش دهند.
- تفکیک: جداسازی زمانی اتفاق می افتد که ترکیب شیمیایی مواد در سرتاسر فلنج یکنواخت نباشد. این می تواند منجر به تغییرات در خواص مکانیکی شود و فلنج را مستعد خرابی کند.
- مسائل مربوط به عملیات حرارتی: عملیات حرارتی نامناسب می تواند بر ریزساختار و خواص مکانیکی فلنج تأثیر بگذارد. این می تواند منجر به کاهش استحکام، سختی یا چقرمگی شود و خطر شکست را افزایش دهد.
برای اطمینان از کیفیت فلنج ها، مهم است که آنها را از یک سازنده معتبر تهیه کنید که از روش های کنترل کیفیت دقیق پیروی می کند. این شامل انجام آزمایش مواد، مانند تجزیه و تحلیل شیمیایی و آزمایش مکانیکی، برای تأیید خواص مواد است. بازرسی منظم فلنج ها در طول فرآیند تولید نیز می تواند به شناسایی و رفع نقص احتمالی مواد در مراحل اولیه کمک کند.
نتیجه گیری
در نتیجه، فلنج های گردن جوش اجزای ضروری در سیستم های لوله کشی هستند، اما اگر به درستی طراحی، نصب و نگهداری نشوند، مستعد خرابی های مختلفی هستند. با درک علل رایج خرابی مانند عیوب جوش، نصب نامناسب، خوردگی، خستگی و عیوب مواد، میتوانیم اقدامات پیشگیرانه برای جلوگیری از بروز این مسائل انجام دهیم.
من به عنوان تامین کننده فلنج های گردن جوش، متعهد به ارائه محصولات با کیفیت بالا و پشتیبانی جامع از مشتریان خود هستم. ما طیف گسترده ای از فلنج های گردن جوش را ارائه می دهیم که مطابق با استانداردهای صنعتی مانندابعاد فلنج گردن جوش ASME B16.5 کلاس 150وفلنج های فولادی ASME B16.5. تیم کارشناسان ما همچنین می توانند راهنمایی هایی در مورد انتخاب، نصب و نگهداری فلنج ارائه دهند تا از قابلیت اطمینان طولانی مدت سیستم های لوله کشی شما اطمینان حاصل کنند.
اگر در بازار فلنج های گردن جوش هستید یا در مورد محصولات یا خدمات ما سؤالی دارید، لطفاً با ما تماس بگیرید. ما مشتاقانه منتظر فرصتی برای همکاری با شما هستیم و به شما کمک می کنیم تا راه حل های مناسب برای نیازهای خود را پیدا کنید.
مراجع
- ASME B16.5 - فلنج های لوله و اتصالات فلنج دار
- کتاب راهنمای جوشکاری، انجمن جوشکاری آمریکا
- راهنمای خوردگی، NACE International
- خستگی مواد، سورش اس.